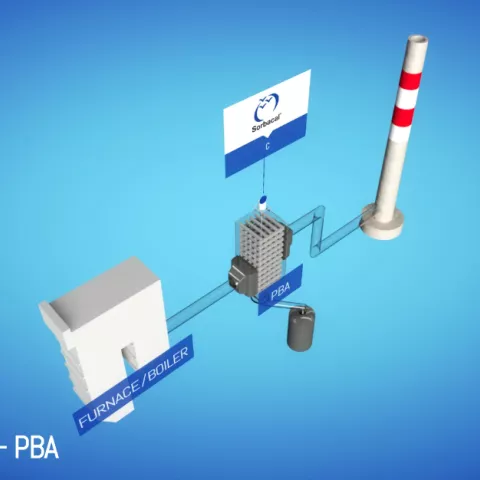
Les systèmes PBA traitent les gaz de combustion en les faisant passer à travers un lit fixe de sorbant granulaire, ce qui permet une capture de HF élevée grâce à une conception simple. Les gaz de combustion traversent le lit en flux croisé ou en contre‑courant ; les polluants réagissent avec la charge, qui est remplacée une fois saturée.
Avantages clés
- Contrôle efficace des pics d'émissions de gaz acides
- Élimination accrue du HF et du SO3
- Performances évolutives avec des produits granulés avancés
Applications les mieux adaptées
Procédés industriels avec pics d’émission intermittents et applications émergentes.
Lhoist propose des solutions qui améliorent les performances des systèmes PBA traditionnels, permettant d'atteindre un taux d'élimination de l'acide chlorhydrique supérieur à 70 % et de désulfuration des fumées pouvant aller jusqu'à 35 %, voire plus de 80 % dans les systèmes PBA à plusieurs étages. Des performances élevées sont notamment obtenues avec notre produit Sorbacal® HCG à haute réactivité.
- Sorbacal® C (copeaux de calcaire standard)
- Sorbacal® HCG (CaCO3 + Ca(OH)2 granulés)